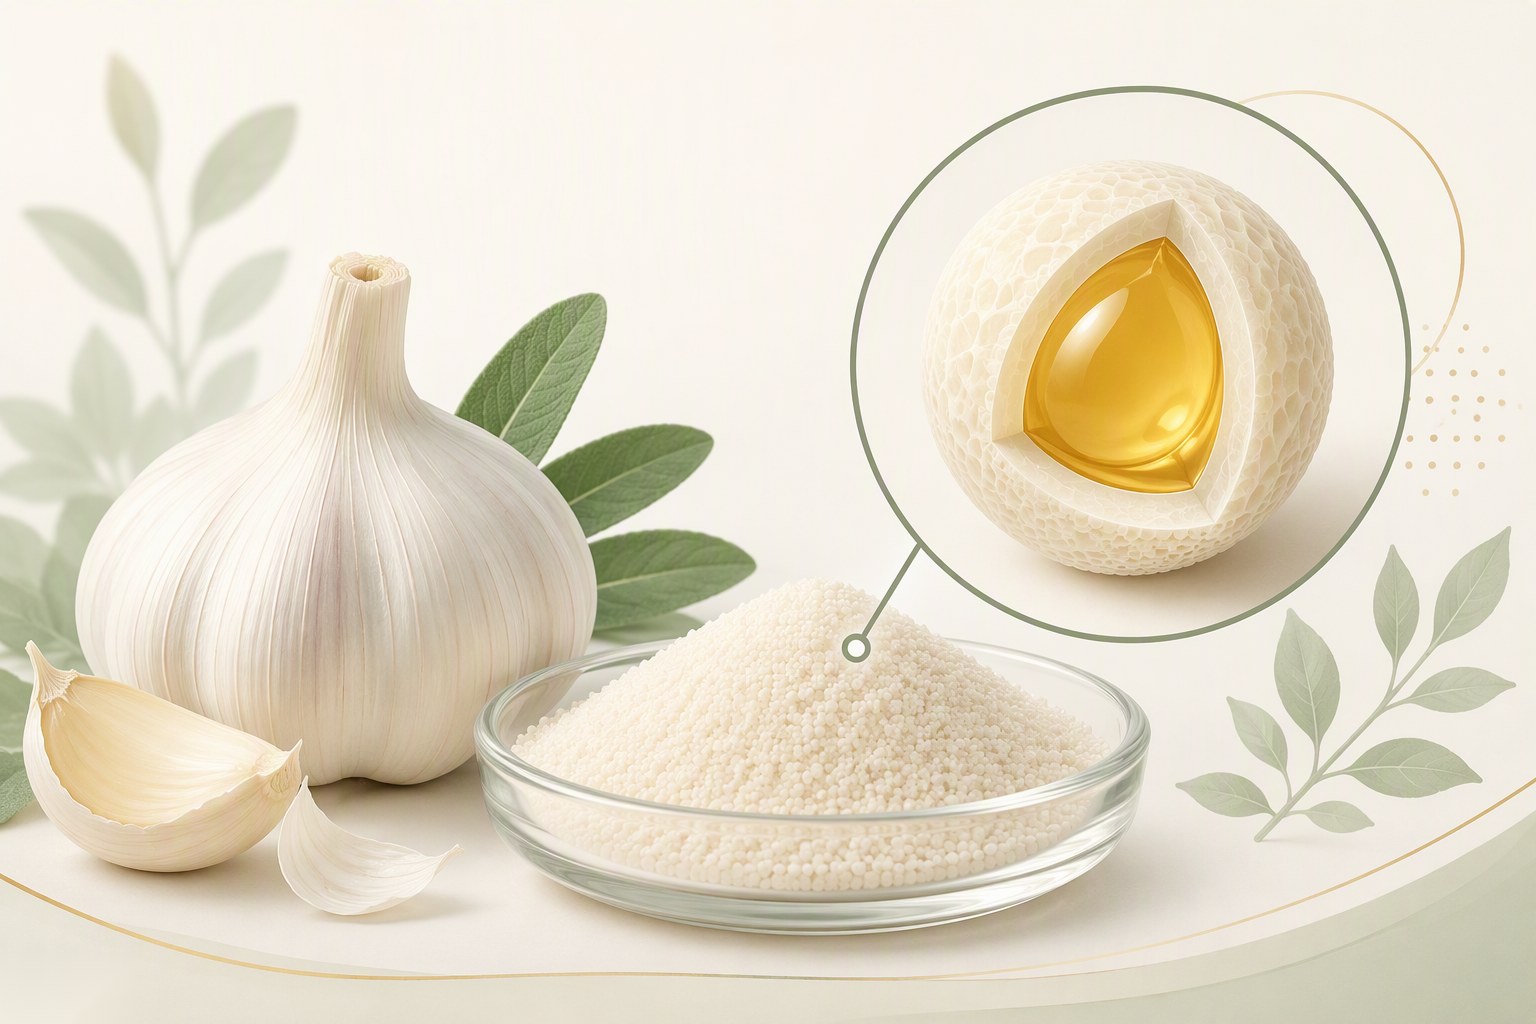
La alicina y la familia de los sulfuros de dialilo del aceite esencial de ajo tienen actividad antimicrobiana de amplio espectro, y la demanda sigue creciendo en conservación alimentaria y suplementos de apoyo inmunitario. Pero cuando los equipos de compras e I+D intentan usar el aceite directamente, suelen chocar con tres muros:
- Olor. La nota de ajo migra agresivamente por la fórmula; la primera impresión del consumidor al abrir el paquete suele ser "esto huele a medicina, no a un snack".
- Estabilidad. Los compuestos de azufre son sensibles a la luz, el calor y el oxígeno, y el aceite de ajo líquido pierde actividad medible durante la vida útil.
- Ajuste al proceso. Una adición líquida altera la reología de la masa, dosifica con poca precisión y deriva en intensidad de sabor de un lote a otro.
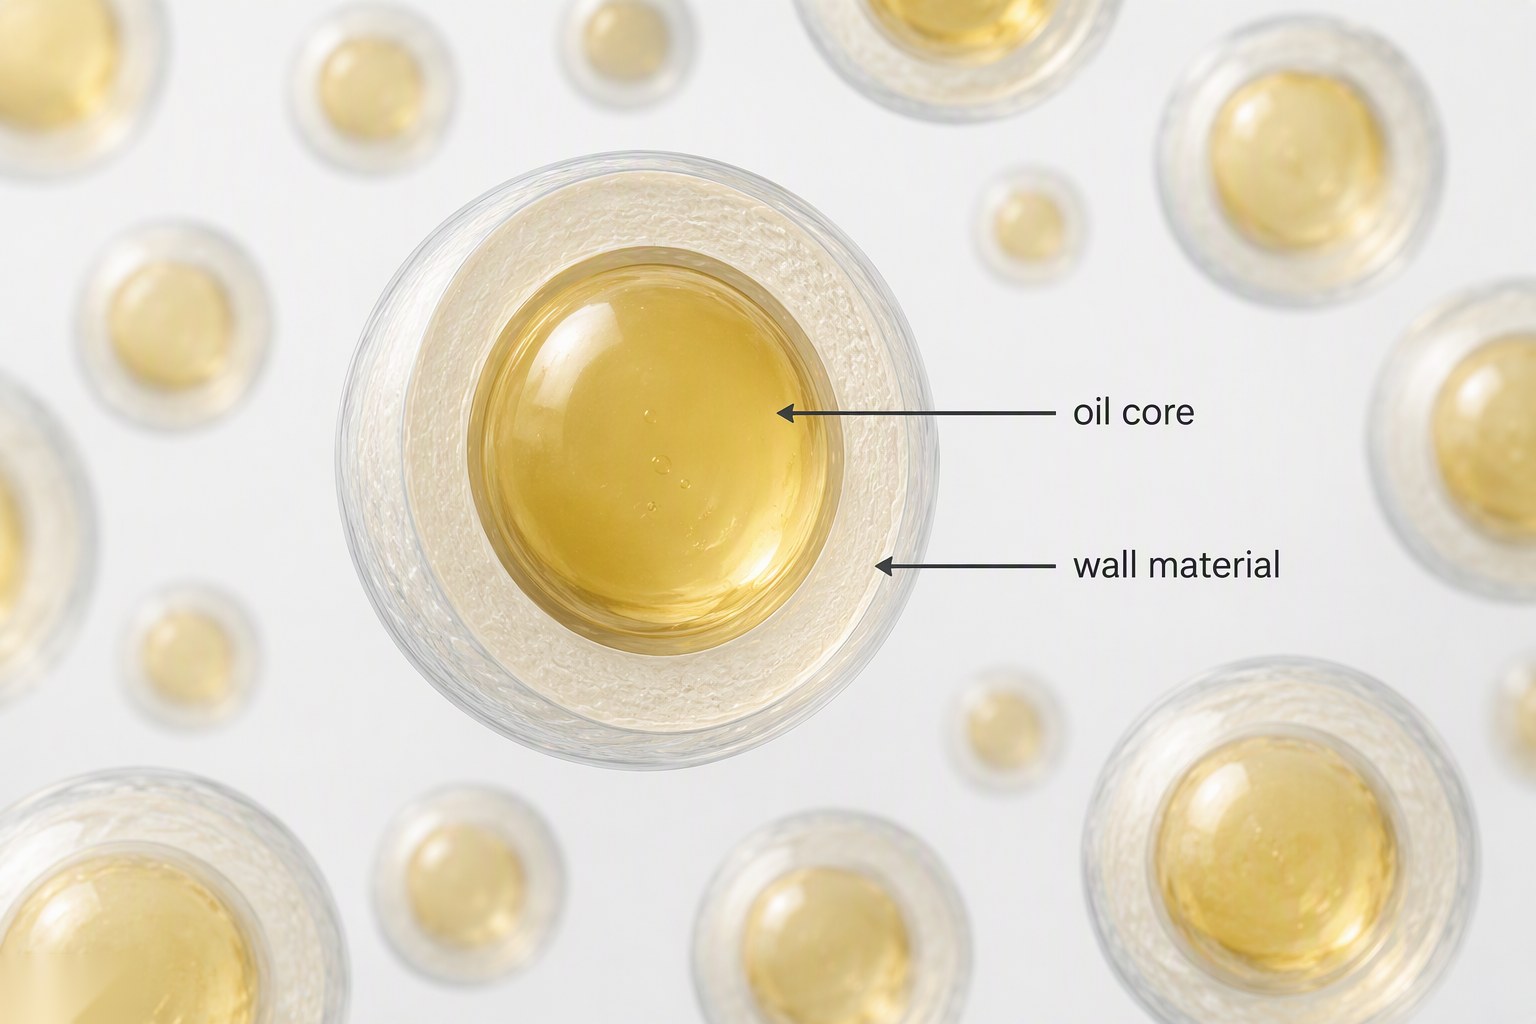
La idea tras la microencapsulación es desarmantemente simple: vestir cada gota de aceite de ajo con un "abrigo de material de pared", convirtiendo un núcleo líquido en un polvo sólido que se puede pesar, mezclar y liberar según lo programado. Es también el tipo de solicitud más frecuente en las consultas que recibe nuestro equipo de microcápsulas de aceite de ajo.
Dos rutas de proceso mayoritarias: cómo elegir
Ruta 1: Secado por atomización
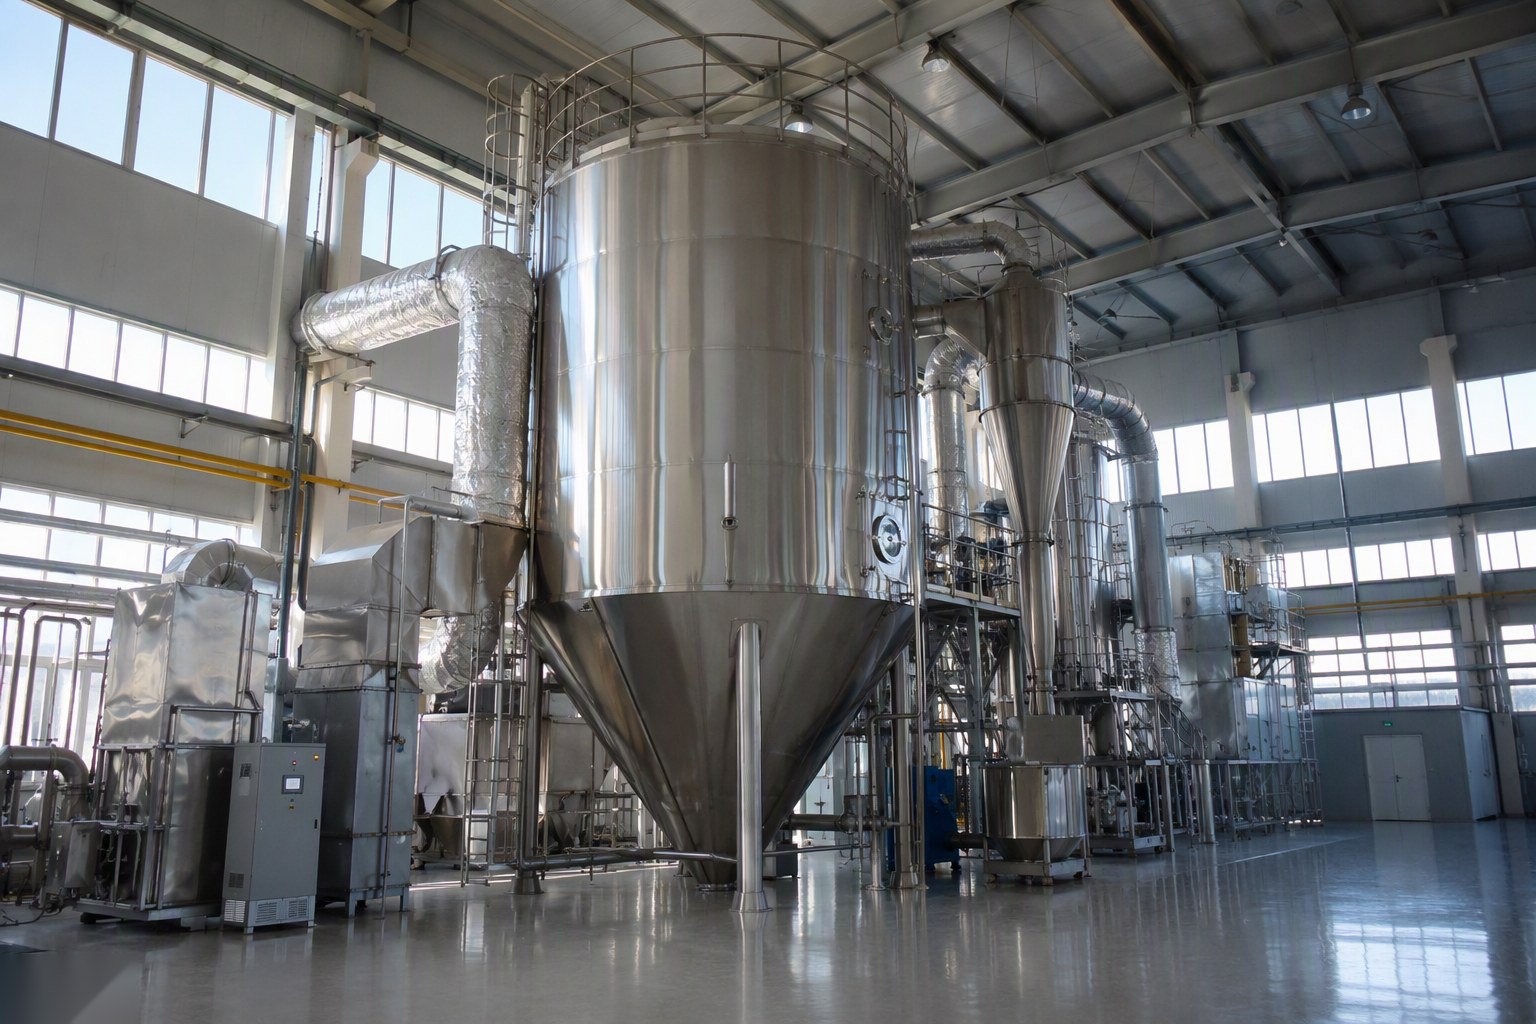
Una emulsión de aceite de ajo en agua se atomiza en una corriente de aire caliente; el agua se evapora al instante y el material de pared se solidifica en polvo esférico. Es la ruta industrial de menor coste y mayor capacidad.
- Materiales de pared habituales: gelatina, concentrado de proteína de suero (WPC), almidón modificado, mezclas con beta-ciclodextrina; el sistema proteína de suero + inulina se ha vuelto favorito en Europa por su perfil de etiqueta limpia.
- Eficiencia de encapsulación: con un proceso maduro, el rango mayoritario es 70–85%.
- Ideal para: aplicaciones alimentarias de gran volumen y sensibles al coste —sazonadores de snacks, bebidas en polvo.
- Límites: la temperatura del aire de entrada cuesta una pequeña fracción de activos termosensibles; el polvo puede apelmazarse en almacenamiento muy húmedo.
Ruta 2: Inclusión en beta-ciclodextrina
Las moléculas de ciclodextrina tienen una cavidad hueca en forma de cubo. Las moléculas de aceite de ajo se alojan dentro de esa cavidad formando un complejo de inclusión: eficiencia de encapsulación superior al 90% y el mejor enmascaramiento del olor de las dos rutas.
- Ideal para: aplicaciones premium ultrassensibles al olor —goma de mascar, pastillas, snacks para mascotas.
- Límites: la ciclodextrina cuesta aproximadamente entre 3 y 5 veces más que el almidón modificado, así que la economía unitaria es visiblemente más pesada.
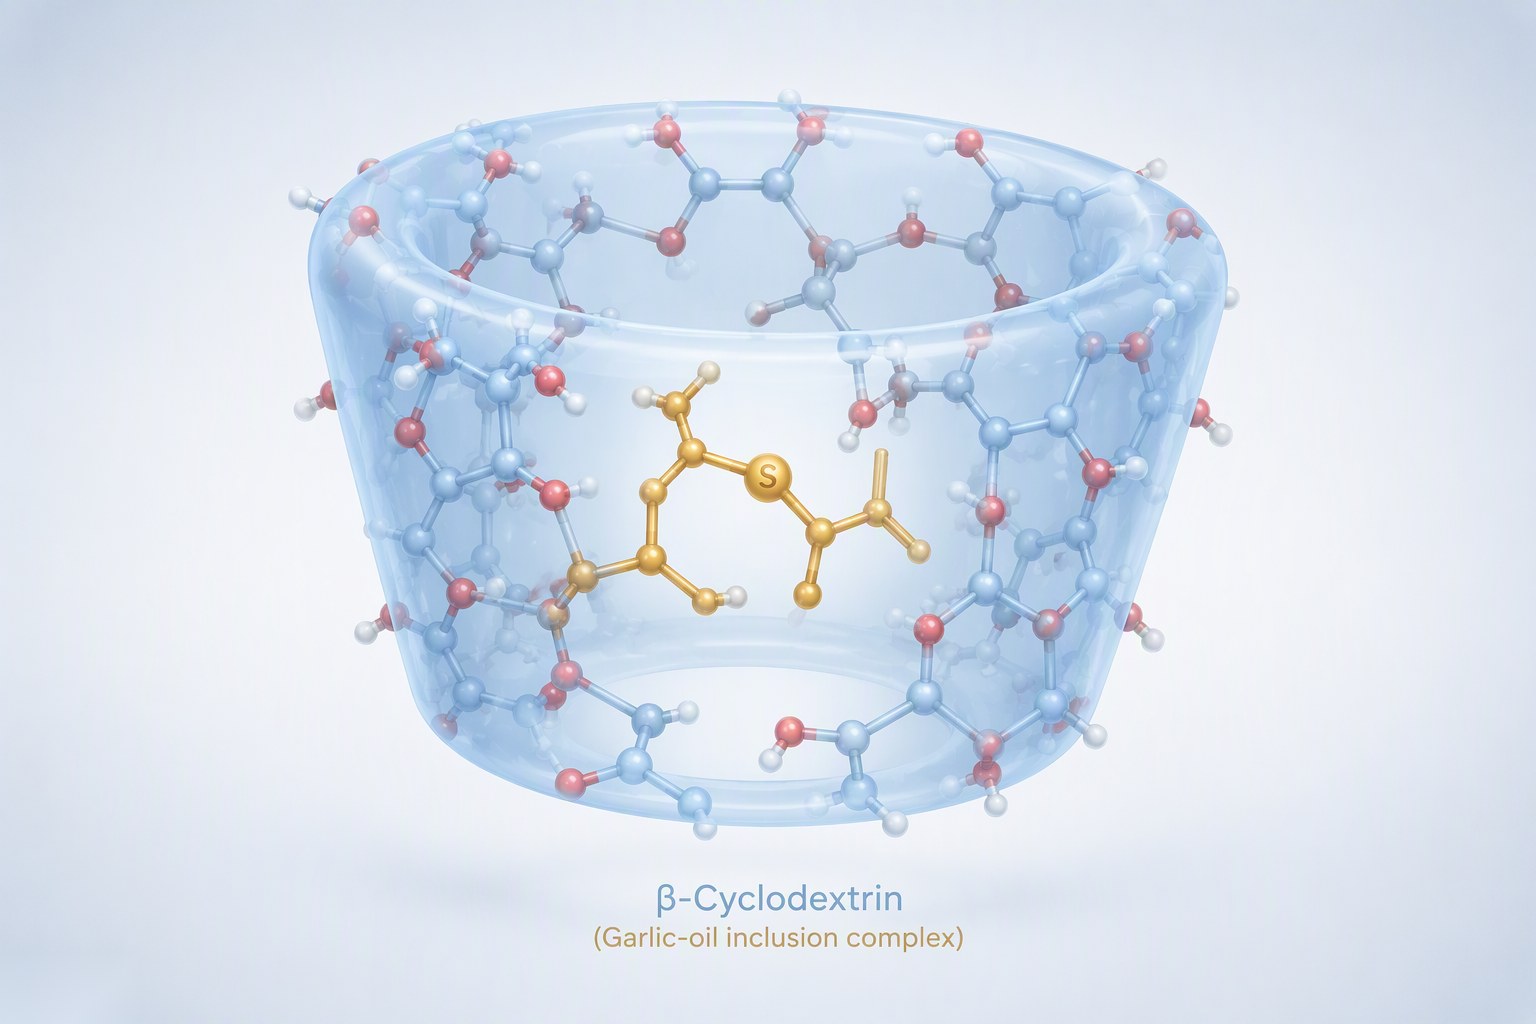
Regla práctica de selección: si su producto terminado se vende por encima de unos 10 USD/kg y el olor es la batalla principal, favorezca la ciclodextrina; para snacks de gran rotación, la estructura de costes del secado por atomización es más sana. La mayoría de los clientes prueba ambas rutas durante el desarrollo.
Caso práctico: una marca europea de snacks vegetales
El siguiente caso se ha elaborado a partir de un proyecto de desarrollo típico que apoyamos; los datos del cliente están anonimizados.
Contexto y problemas
El cliente es una startup europea de snacks vegetales de unas 40 personas. Su producto estrella es un snack crujiente de garbanzo rico en proteína vendido en supermercados ecológicos. A principios de 2024 el equipo planeó una línea de snacks funcionales de "apoyo inmunitario" y necesitaba aceite de ajo para el posicionamiento antimicrobiano natural y la diferenciación.
Los problemas se concentraron en la fase piloto: el aceite de ajo líquido pulverizado directamente sobre los snacks hacía que todo el paquete oliera penetrante y dividía al panel de cata; tras el horneado (170 °C, 8 minutos), los análisis mostraban más de la mitad de los compuestos sulfurados activos perdidos; y el aceite en contacto directo con el hierro de la mezcla de especias desarrollaba un leve borde oxidado y rancio.
Cribado de muestras
El cliente envió tres conceptos de fórmula propios para evaluación. Preparamos dos lotes por cada ruta de proceso:
| Muestra | Ruta | Encapsulación | Evaluación del olor |
|---|---|---|---|
| A | Secado por atomización (gelatina / almidón modificado) | ≈78% | Ligera nota de ajo al abrir; aceptable |
| B | Secado por atomización (WPC + inulina) | ≈74% | Olor más tenue; amigable con etiqueta limpia |
| C | Inclusión en ciclodextrina | ≈91% | Casi sin nota de ajo; coste más alto |
Después de que el cliente ejecutara simulaciones de horneado en su propia línea, la muestra B retuvo los compuestos activos más cerca del objetivo —y el sistema de pared "inulina ecológica + proteína de suero" encajaba exactamente con su posicionamiento de etiqueta limpia. B pasó a piloto.
Dos tropiezos en escala piloto
Tropiezo uno: deriva de color entre lotes. El primer lote piloto de 200 kg salió más oscuro que las muestras de laboratorio. La causa: el cliente había subido la temperatura del aire de entrada persiguiendo rendimiento, y la inulina sufrió un ligero pardeamiento de Maillard. Ambas partes acordaron devolver la temperatura a su valor y aceptar aproximadamente un 8% menos de capacidad —un trueque que el cliente aceptó conscientemente.
Tropiezo dos: método de adición. El plan original mezclaba el polvo de microcápsulas directamente en el sazonador con una mezcladora de alta velocidad, que rompía alrededor del 5% de las cápsulas. Cambiar a una mezcla de tambor a baja velocidad al final de la etapa de sazonado, más una bolsa interior de mayor barrera, lo resolvió esencialmente.
Situación actual
El producto se lanzó en canales ecológicos europeos a finales de 2024. El comportamiento de recompra del primer pedido superó las expectativas de la marca, y el volumen del marco anual de 2025 es unas seis veces el pedido de prueba. El cliente está evaluando ahora la misma plataforma de microencapsulación para una línea de aceite de cebolla —un clásico efecto plataforma: una vez validado el sistema de pared, el coste marginal de cambiar de núcleo cae bruscamente.
Consejos prácticos para desarrolladores de producto
- Mida el olor antes que la actividad. La primera métrica que realmente importa a la mayoría de los clientes es "a qué huele al abrir el paquete": adelante la evaluación sensorial a las cifras de laboratorio.
- Haga pruebas de estrés en condiciones reales de línea. Los datos de horno de laboratorio son indicativos como mucho; valide con sus propios perfiles de horneado, esterilización y mezclado.
- Vigile el etiquetado de los materiales de pared. Los números E importan para exportar a la UE, el estatus GRAS para EE. UU.: la elección de la pared determina directamente su declaración de ingredientes.
- No se salte el pedido de prueba pequeño. Una tarifa de muestreo de 1–5 kg es insignificante frente al coste de una producción fallida.
Frequently Asked Questions
¿Qué eficiencia de encapsulación pueden alcanzar las microcápsulas de aceite de ajo?
Con secado por atomización y materiales de pared de calidad, el rango mayoritario de la industria es 70–85%. La cifra exacta depende de la relación núcleo-pared, la temperatura de entrada y la formulación de la pared. Para aplicaciones sensibles al olor, evalúe el olor residual junto a la eficiencia en lugar de perseguir el número más alto.
¿Qué aplicaciones alimentarias encajan con el aceite de ajo microencapsulado?
Usos habituales: sazonado de snacks vegetales, gominolas funcionales, sistemas de conservación cárnica, bebidas instantáneas en polvo y palatabilizantes para alimento de mascotas. No es apto para bebidas líquidas claras, ya que una microcápsula es un sistema disperso.
¿Cuál es el pedido mínimo de aceite de ajo microencapsulado?
Las fórmulas estándar suelen empezar en 25 kg; el trabajo a medida (materiales de pared específicos, perfiles de liberación determinados) depende de la complejidad. Muchos proveedores ofrecen lotes de muestra de 1–5 kg para pruebas iniciales.
¿Sobreviven las microcápsulas de aceite de ajo a las temperaturas de horneado?
Los materiales de pared de calidad toleran el horneado corto típico a 160–180 °C, pero los activos de la familia de la alicina aún se degradan parcialmente con calor elevado. Ejecute una prueba acelerada bajo sus condiciones de proceso objetivo antes de fijar la dosificación.